Uma válvula que não fecha quando deveria, que abre fora do tempo previsto ou que permite passagem interna pode comprometer a segurança, a qualidade e a disponibilidade de uma planta. Saber como testar válvulas industriais não significa apenas aplicar pressão e observar vazamentos: exige planejamento, isolamento correto, critérios técnicos e rastreabilidade para que o resultado seja confiável.
Em operações com fluidos inflamáveis, vapor, produtos corrosivos, gases comprimidos ou circuitos críticos de utilidades, um teste mal executado pode introduzir um risco adicional. Por isso, a atividade deve integrar o plano de manutenção, os procedimentos de segurança da unidade e as recomendações do fabricante da válvula.
O que deve ser verificado antes do teste
A primeira decisão é definir qual função da válvula será avaliada. Uma válvula de bloqueio, por exemplo, precisa comprovar estanqueidade e capacidade de isolamento. Uma válvula de controle deve responder adequadamente ao sinal de comando e manter estabilidade na posição requerida. Já uma válvula de segurança demanda verificação rigorosa de pressão de abertura, reassentamento e integridade do lacre, conforme o procedimento aplicável à instalação.
Também é necessário confirmar as condições de projeto: classe de pressão, temperatura de operação, fluido de processo, sentido de fluxo, material construtivo e criticidade do equipamento. Esses dados determinam o método de ensaio, o fluido utilizado, a pressão de teste e o critério de aceitação. Aplicar o mesmo procedimento a válvulas com serviços distintos pode gerar diagnósticos incorretos ou danificar componentes internos.
Antes de qualquer intervenção, a equipe deve revisar a documentação disponível, como folha de dados, desenho isométrico, diagramas de processo e instrumentação, histórico de falhas e registros anteriores de manutenção. Válvulas que apresentam reincidência de vazamento, travamento ou oscilação merecem investigação além do teste funcional.
Como testar válvulas industriais na prática
O teste começa pelo planejamento da liberação do equipamento. A válvula ou trecho de linha deve ser identificado em campo, isolado das fontes de energia e despressurizado quando aplicável. O bloqueio e etiquetagem de energias mecânicas, elétricas, pneumáticas, hidráulicas e de processo devem seguir o procedimento da planta. Em válvulas automatizadas, não basta interromper o sinal de comando: é preciso assegurar que o atuador não receba ar, óleo ou energia elétrica de forma inesperada.
Com a área liberada, realiza-se uma inspeção visual. Procure corrosão externa, danos no volante, alavanca ou atuador, fixadores soltos, vazamento por gaxetas, deformações no corpo, identificação ilegível e condição das conexões. Essa etapa também verifica se a posição indicada corresponde à posição real do obturador ou da haste. Em válvulas com atuador pneumático, mangueiras ressecadas, conexões com fuga e filtros saturados podem explicar falhas que, à primeira vista, parecem internas à válvula.
Teste de operação e curso
O teste operacional confirma se o elemento de bloqueio percorre o curso esperado entre as posições de aberto e fechado. Em válvulas manuais, a movimentação deve ocorrer sem esforço anormal, folga excessiva, ruído incomum ou travamento. O número de voltas, quando aplicável, pode ser comparado ao padrão do equipamento ou ao histórico de inspeções.
Em válvulas automatizadas, a verificação inclui o comando local ou remoto, o tempo de abertura e fechamento, o retorno por mola quando existente, os fins de curso e a indicação no supervisório. Em uma válvula de controle, também deve ser avaliada a correspondência entre o sinal de entrada e a posição efetiva da haste. Uma resposta lenta, com histerese elevada ou oscilação pode afetar diretamente a estabilidade do processo.
O teste deve ocorrer dentro dos limites operacionais definidos. Forçar a haste ou exceder a pressão admissível para "confirmar" a resistência do conjunto não é prática aceitável. Quando há dúvida sobre torque, curso, ajuste de posicionador ou condição do atuador, o diagnóstico deve envolver manutenção mecânica, instrumentação e automação.
Teste de estanqueidade
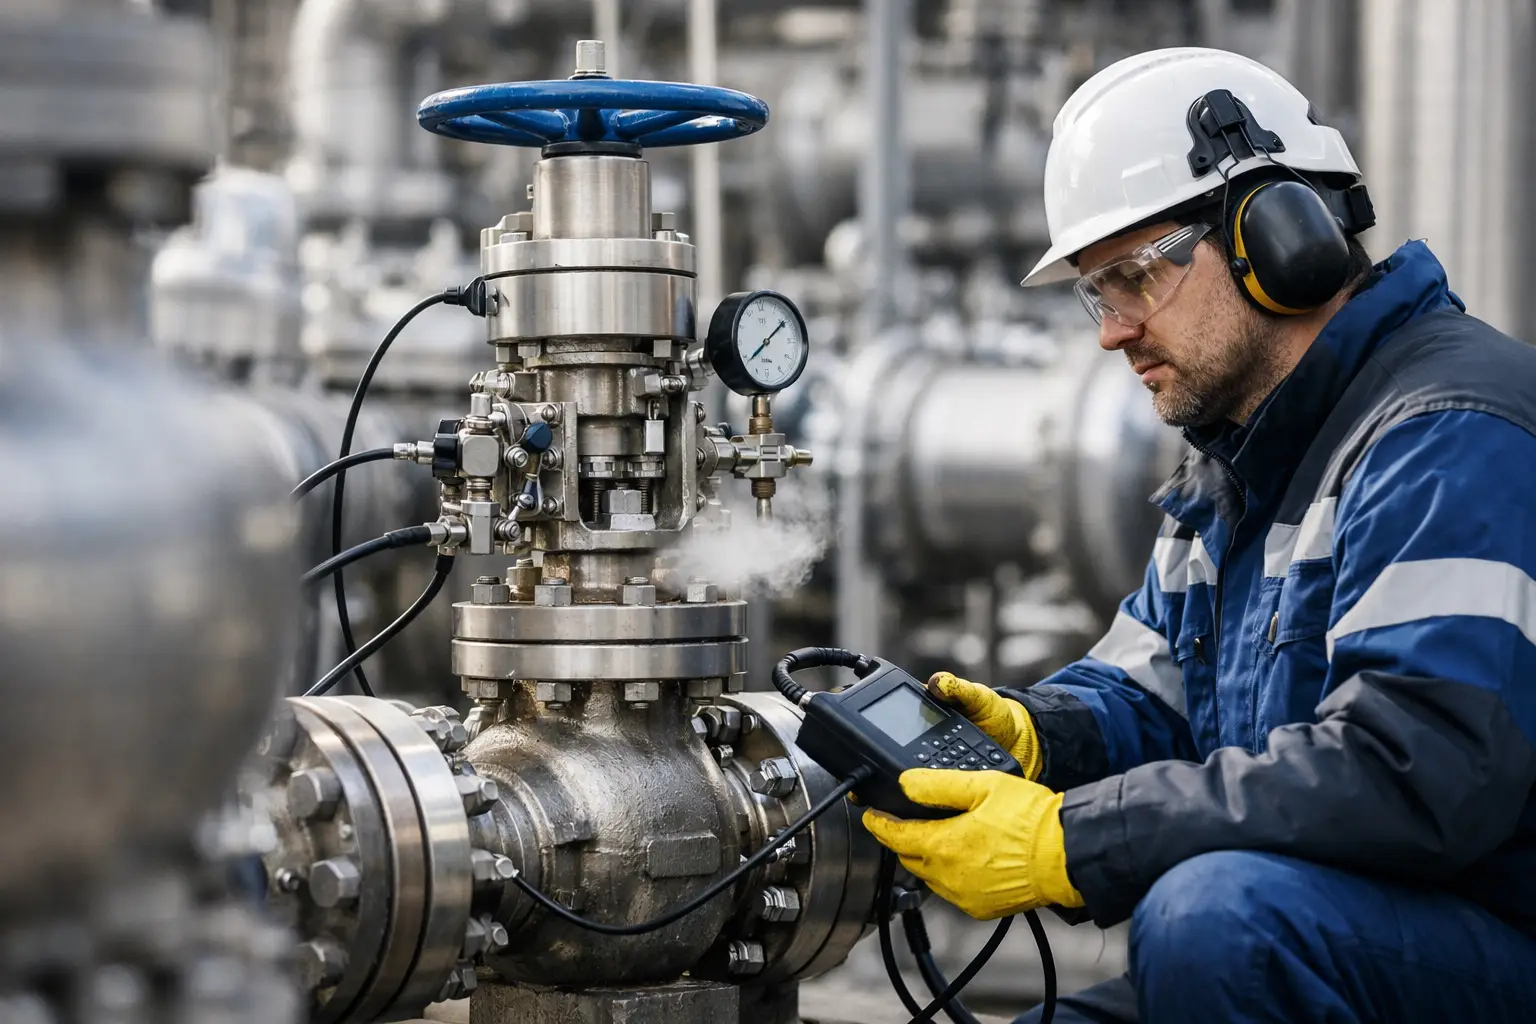
A estanqueidade pode ser avaliada no corpo, nas conexões externas e na sede. O método depende do tipo de válvula, do serviço e da norma ou procedimento adotado pela planta. Ensaios hidrostáticos são frequentes quando a utilização de água é compatível com o material e com a limpeza requerida. Ensaios pneumáticos podem ser necessários em determinadas situações, mas requerem controles mais rigorosos devido à energia acumulada no gás comprimido.
No teste de sede, a válvula é posicionada para bloquear o fluxo, e a pressão é aplicada no lado definido pelo procedimento. A avaliação observa se há passagem interna acima do limite permitido. Nem toda válvula possui vedação de vazamento zero: válvulas de controle, por exemplo, podem ter classes de estanqueidade específicas. O critério de aprovação deve considerar a especificação do fabricante e a condição de projeto, não apenas uma percepção visual de ausência de fuga.
No teste do corpo, verifica-se a integridade da carcaça, tampas, flanges, roscas e regiões de vedação externa. Qualquer queda de pressão, formação de bolhas, umidade em juntas ou vazamento visível deve ser registrado e analisado. Em serviços críticos, métodos complementares, como detecção ultrassônica ou uso controlado de gás traçador, podem ser mais adequados para localizar pequenas perdas.
Critérios de aceitação evitam decisões por percepção
Uma válvula não deve ser liberada apenas porque "parece funcionar". A decisão precisa estar vinculada a parâmetros objetivos estabelecidos no plano de inspeção e manutenção. Entre os pontos normalmente registrados estão:
- identificação da válvula, linha, área e serviço;
- pressão, fluido e duração do ensaio;
- condição de abertura, fechamento e curso;
- presença de vazamento externo ou passagem interna;
- resposta do atuador, posicionador e acessórios;
- decisão de aprovação, restrição operacional ou necessidade de reparo.
Esses registros permitem comparar o desempenho ao longo do tempo e priorizar intervenções antes que a falha afete a produção. Uma válvula aprovada com pequena anomalia, por exemplo, pode permanecer em operação com monitoramento e programação de reparo na próxima parada. Já uma válvula em uma linha de proteção, transferência de produto perigoso ou isolamento de equipamento deve seguir uma avaliação mais conservadora.
Particularidades por tipo de válvula
Válvulas gaveta são normalmente utilizadas para bloqueio e tendem a operar em posições totalmente aberta ou fechada. O teste deve observar a condição da sede, o torque de manobra e a integridade da haste. Usá-las parcialmente abertas para controle pode acelerar desgaste e prejudicar a vedação.
Válvulas globo e de controle exigem atenção à característica de fluxo, ao comportamento do obturador, à condição da sede e à calibração do posicionador. Se a malha apresenta instabilidade, a causa pode estar no ajuste de controle, mas também em atrito da haste, ar de instrumentação contaminado ou dimensionamento inadequado da válvula.
Válvulas borboleta e esfera costumam permitir operação rápida, porém a vedação depende diretamente da condição da sede, do alinhamento e da compatibilidade química com o fluido. Em válvulas de retenção, o foco é confirmar que o fluxo reverso não ocorre e que o disco, portinhola ou pistão se movimenta sem travamento. Para válvulas de segurança e alívio, o teste requer procedimento específico, instrumentos calibrados e controle rigoroso, pois a pressão de abertura é um parâmetro de proteção da instalação.
Segurança e rastreabilidade são parte do resultado
Testar uma válvula sem considerar os riscos do sistema é uma falha de planejamento. A análise preliminar deve contemplar pressão residual, temperatura, produtos químicos, atmosfera explosiva, trabalho em altura, espaço confinado, acesso à válvula e interferências com a operação. A comunicação com a sala de controle e com os responsáveis pela área é essencial para evitar partidas, pressurizações ou comandos durante o serviço.
Instrumentos de medição, manômetros, calibradores de pressão e dispositivos de teste precisam estar adequados à faixa do ensaio e com calibração válida. Um manômetro incompatível ou sem rastreabilidade pode aprovar uma válvula defeituosa ou condenar indevidamente um equipamento em boas condições.
Em plantas de alta criticidade, a eficiência está em integrar inspeção, manutenção mecânica, instrumentação e automação na mesma frente de trabalho. A PPSI atua com equipes multidisciplinares para reduzir interfaces, acelerar diagnósticos e executar correções com controle técnico e segurança operacional.
Quando o teste aponta desgaste de sede, falha de atuador, problema de posicionamento ou vazamento no corpo, o próximo passo não deve ser uma liberação apressada. Uma decisão técnica bem registrada transforma o teste em prevenção real e mantém a válvula pronta para responder no momento em que o processo mais precisar dela.